Keo epoxy dán kim loại: phân loại và cách dùng hiệu quả
Keo epoxy dán kim loại là loại keo hai thành phần gồm nhựa epoxy và chất đóng rắn, dùng liên kết, trám hoặc phục hồi bề mặt kim loại trong môi trường công nghiệp. Tùy vào loại kim loại, nhiệt độ làm việc và tải trọng mà cần chọn đúng công thức epoxy có khả năng bám dính và chịu lực phù hợp.
Trong thực tế sửa chữa thiết bị, nhiều đơn vị gặp khó khăn khi keo không bám đủ lâu, bong tróc sau vài tháng hoặc nứt khi chịu rung động. Nguyên nhân chủ yếu nằm ở việc chọn sai loại keo không phù hợp điều kiện nhiệt, bề mặt chuẩn bị chưa sạch hoặc tỷ lệ trộn không chính xác. Bài viết dưới đây phân loại các dòng keo epoxy dán kim loại theo vật liệu và điều kiện, hướng dẫn quy trình thi công đúng chuẩn và cách xử lý khi mối dán gặp vấn đề.
Keo epoxy dán kim loại là gì và cấu tạo ra sao?
Keo epoxy dán kim loại là hệ keo hai thành phần gồm nhựa epoxy làm nền và chất đóng rắn (hardener) tạo phản ứng hóa học tạo liên kết chắc giữa bề mặt kim loại. Sau khi trộn đều hai phần theo tỷ lệ nhà sản xuất quy định, hỗn hợp bắt đầu đóng rắn và đạt độ cứng tối đa trong khoảng vài giờ đến 24 giờ tùy công thức.
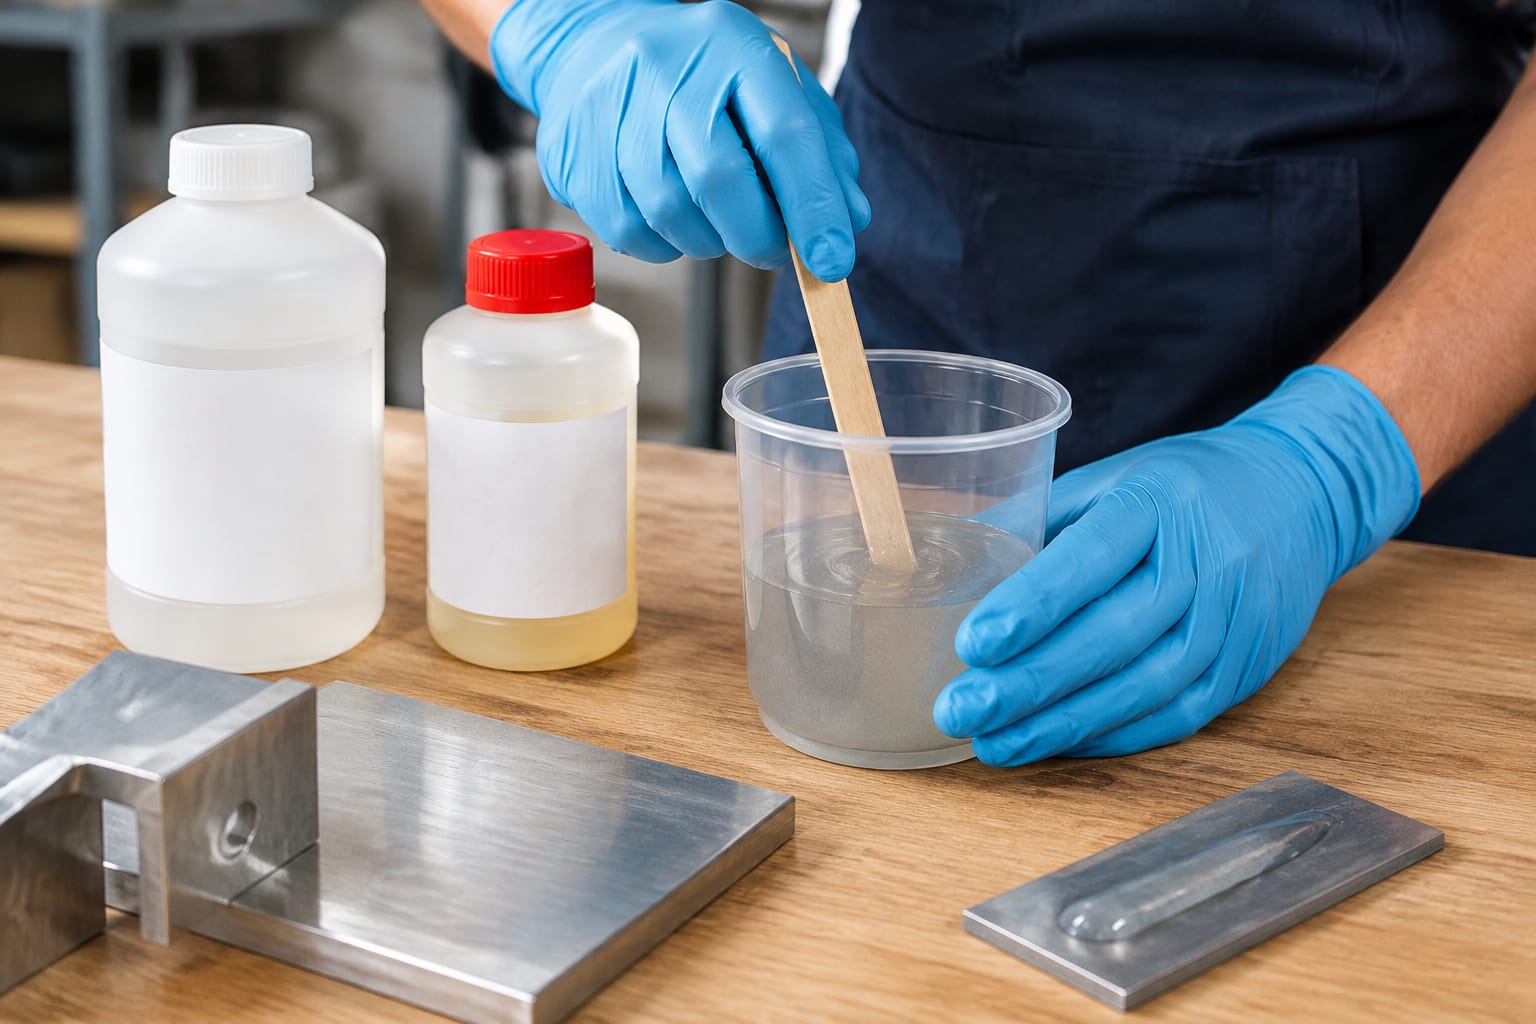
Nhựa epoxy có cấu trúc phân tử chứa nhóm epoxide, khi gặp chất đóng rắn sẽ mở vòng và liên kết ngang, tạo thành mạng lưới polyme cứng. Chất đóng rắn thường là amine, polyamide hoặc anhydride, mỗi loại mang lại tốc độ đóng rắn, độ bền cơ và khả năng chịu hóa chất khác nhau. Một số công thức còn bổ sung bột kim loại hoặc ceramic để tăng độ bám dính lên thép, nhôm, đồng và khả năng chịu nhiệt.
Ưu điểm của keo epoxy dán kim loại là độ bám dính cao trên hầu hết kim loại khi bề mặt được làm sạch, chịu được rung động và tải trọng tĩnh tốt, không co ngót nhiều sau khi đóng rắn. Tuy nhiên, epoxy tiêu chuẩn thường kém hơn polyurethane về độ đàn hồi, nên kém hiệu quả khi mối nối chịu biến dạng lớn hoặc va chấm mạnh. Với trường hợp cần liên kết kim loại với bề mặt cao su, bạn có thể tham khảo thêm bài Keo dán kim loại với cao su: chọn loại và thi công đúng. Chính vì vậy, việc chọn loại epoxy cần dựa vào đặc tính mối nối, không phải mọi kim loại đều dùng chung một loại keo.
Các loại keo epoxy dán kim loại theo vật liệu và điều kiện
Thị trường công nghiệp hiện có nhiều dòng keo epoxy dán kim loại, phân loại theo thành phần bột độn và công thức chất đóng rắn. Dưới đây là các nhóm chính và phạm vi ứng dụng:
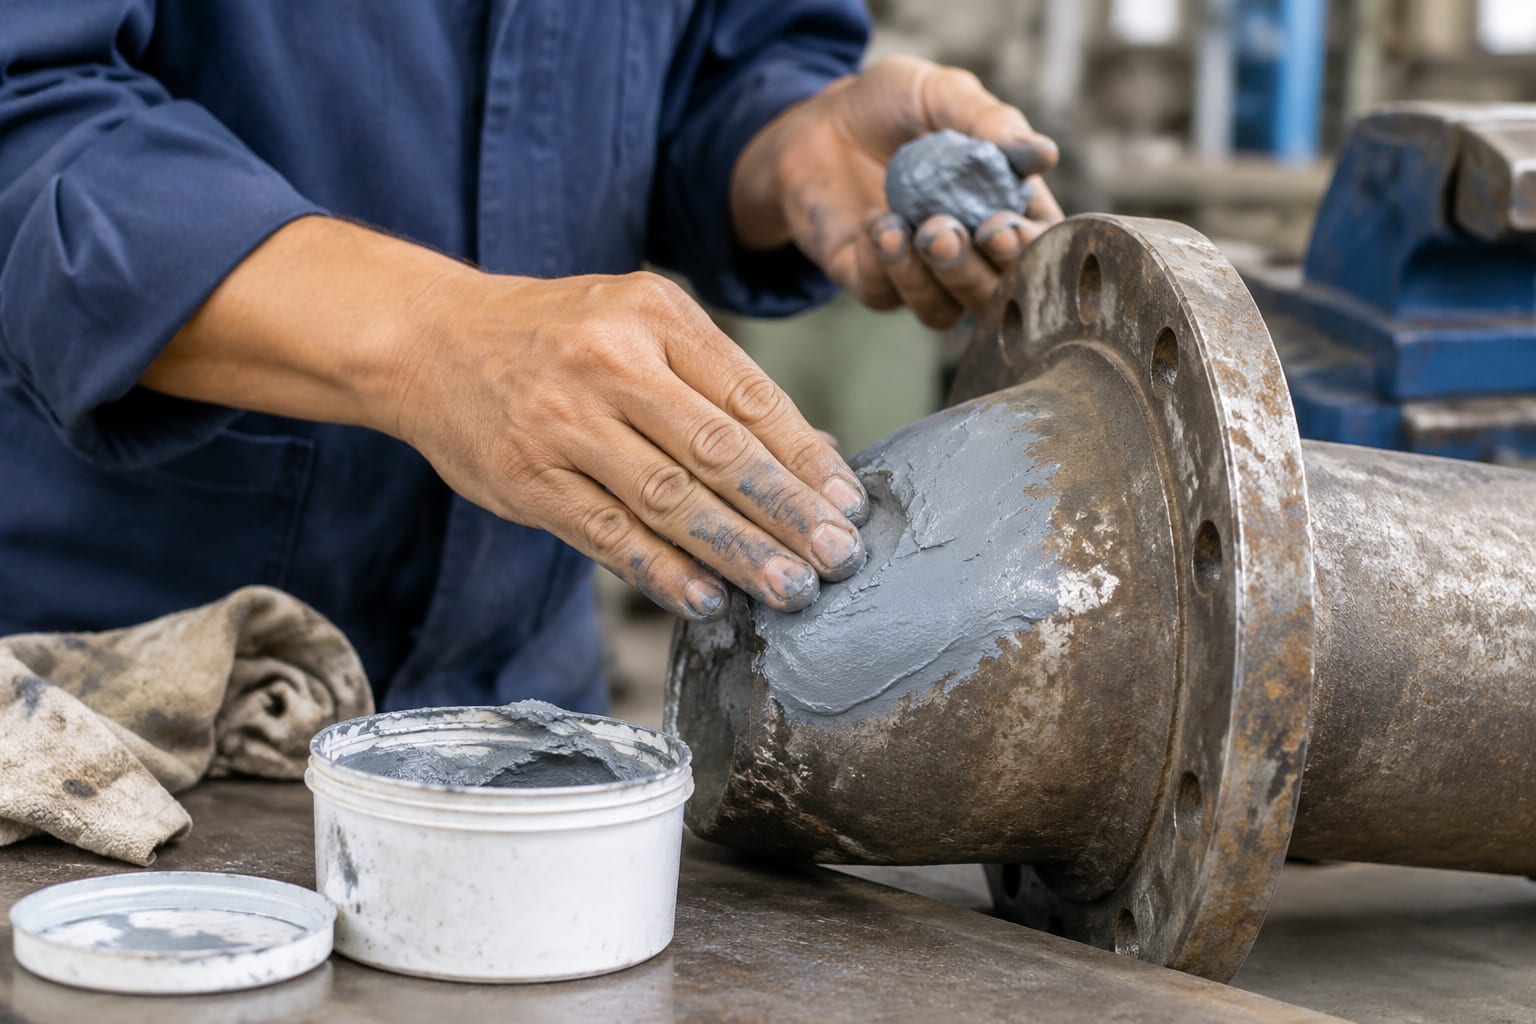
- Keo epoxy thép (steel epoxy putty): chứa bột thép, dạng putty dễ vo nặn, dùng trám lỗ, phục hồi trục, mặt bích. Ví dụ DEVCON Plastic Steel Putty, có độ bền kéo cao, gia công được sau khi đóng rắn. Phù hợp thép cacbon, gang, không khuyến cáo cho nhôm hoặc kim loại mềm vì khó bám.
- Keo epoxy nhôm (aluminum putty): chứa bột nhôm, nhẹ hơn, dùng sửa chữa vỏ máy, ống dẫn nhôm, cánh quạt. Ví dụ DEVCON Aluminum Putty, có hệ số giãn nở nhiệt gần nhôm, giảm ứng suất nhiệt khi thiết bị hoạt động ở 80-120°C.
- Keo epoxy đồng (bronze putty): chứa bột đồng hoặc đồng thau, dùng phục hồi ổ trục, bánh răng đồng, bạc lót. Ví dụ DEVCON Bronze Putty, có độ dẫn nhiệt và chống ăn mòn tốt trong môi trường ẩm.
- Keo epoxy titan (titanium putty): chứa bột titan, độ bền cao, chịu nhiệt tốt, thường dùng trong hàng không, dầu khí. Ví dụ DEVCON Titanium Putty, chịu nhiệt liên tục 180°C, độ bền kéo trên 5000 psi.
- Keo epoxy ceramic (wear-resistant putty): chứa ceramic hoặc carbide, dùng phủ bảo vệ bề mặt chịu mài mòn như máng trượt, ống dẫn hạt. Ví dụ DEVCON Wear Resistant Putty hoặc Carbide Putty, có độ cứng Brinell cao, chống mài mòn hạt.
Ngoài ra còn có dòng keo epoxy dạng lỏng hai thành phần (liquid epoxy) dùng dán mỏng hoặc làm lớp chống rỉ trên kim loại. Khi lựa chọn, bộ phận kỹ thuật cần đối chiếu loại kim loại cần dán, nhiệt độ làm việc, loại tải (tĩnh hay động) và yêu cầu sau gia công. Mai An Đức tiếp nhận yêu cầu tư vấn lựa chọn mã keo phù hợp khi quý khách cung cấp thông tin thiết bị và điều kiện vận hành.
Độ bền và khả năng chịu nhiệt của keo epoxy trên kim loại là bao nhiêu?
Độ bền kéo của keo epoxy dán kim loại phổ thông dao động từ 2000 đến 5000 psi tùy công thức, trong khi keo chứa ceramic hoặc titan có thể đạt trên 6000 psi. Tuy nhiên, độ bền thực tế của mối dán còn phụ thuộc vào diện tích tiếp xúc, độ sạch bề mặt và hướng lực tác động.
Khả năng chịu nhiệt liên tục của epoxy tiêu chuẩn thường nằm trong khoảng 80-120°C; các dòng chịu nhiệt cao có thể đạt 150-200°C, và dòng đặc biệt như ceramic epoxy chịu được 260°C. Khi nhiệt độ vượt ngưỡng này, nhựa epoxy bắt đầu mất độ cứng, giảm độ bám dính và có thể bong tróc. Ví dụ, mối dán trên ống hơi nước 10 bar (nhiệt độ bão hòa khoảng 180°C) cần dùng keo epoxy chịu nhiệt cao hoặc kết hợp thêm lớp phủ gốm, không dùng keo thép thường.
Đối với mối dán chịu rung động hoặc va chấm, độ bền va đập và độ đàn hồi quan trọng hơn độ bền kéo tĩnh. Keo epoxy cứng có thể chịu tải nén tốt nhưng dễ nứt khi bị uốn hoặc xoắn. Trong trường hợp đó, có thể kết hợp với lớp đệm đàn hồi hoặc chọn dòng epoxy toughened có thêm chất dẻo. Bộ phận kỹ thuật cần xem xét toàn bộ điều kiện làm việc, không chỉ dựa vào một chỉ số đơn lẻ khi lựa chọn mã keo.
Quy trình thi công keo epoxy dán kim loại đúng chuẩn
Quy trình thi công gồm năm bước chính: làm sạch bề mặt, chuẩn bị keo, phủ keo, ép và giữ áp lực, để đóng rắn. Mỗi bước đều ảnh hưởng trực tiếp đến độ bền cuối cùng của mối dán.
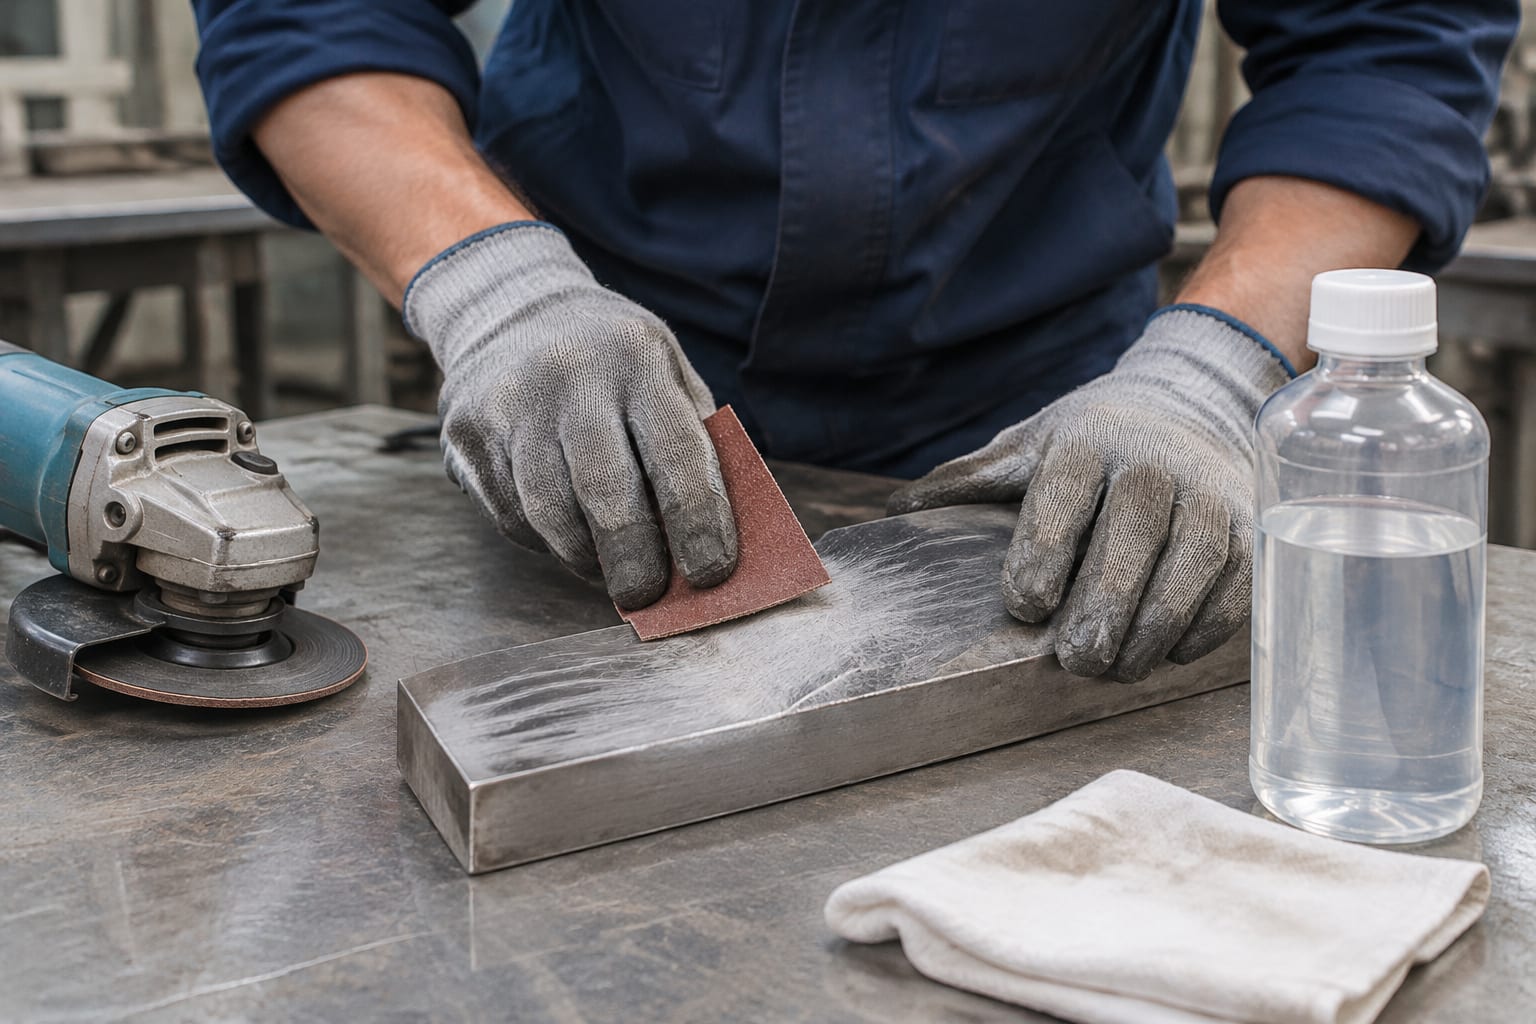
- Làm sạch bề mặt kim loại: dùng giấy nhám P80-P120 hoặc máy mài góc tạo nhám bề mặt, sau đó rửa sạch dầu mỡ bằng dung môi như acetone, MEK hoặc chất tẩy rửa công nghiệp. Bề mặt phải khô ráo hoàn toàn trước khi phủ keo. Không nên dùng rửa chung chung bằng nước xà phòng rồi để khô tự nhiên, vì vẫn còn màng nước hoặc tạp chất gây giảm độ bám.
- Chuẩn bị keo: nếu là keo dạng putty hai màu, cắt một lượng bằng nhau từ hai thanh, vo trộn đều cho đến khi màu đồng nhất, thời gian trộn khoảng 1-2 phút. Nếu là keo lỏng hai thành phần, đong đúng tỷ lệ theo hướng dẫn, trộn đều bằng que khuấy sạch trong 2-3 phút. Tránh trộn quá nhanh tạo bọt khí, bọt khí sẽ làm giảm độ bền cơ.
- Phủ keo lên bề mặt: bôi lớp keo mỏng đều trên cả hai bề mặt cần dán, dùng que hoặc dao phết. Độ dày lớp keo tối ưu khoảng 0,5-2 mm tùy loại; lớp quá dày dễ bị co ngót và nứt. Với keo putty sửa chữa trám lỗ, có thể vo tạo hình dày hơn nhưng cần ép chặt để thoát khí.
- Ép và giữ áp lực: ghép hai mặt lại, xoay nhẹ để keo lan đều, sau đó kẹp hoặc đè lại bằng kẹp C, dây đai hoặc trọng lượng. Áp lực kẹp vừa đủ để keo không bị ép tràn ra ngoài quá nhiều. Giữ áp lực trong suốt thời gian đóng rắn ban đầu, thường 2-6 giờ tùy sản phẩm.
- Để đóng rắn và kiểm tra: để yên ở nhiệt độ phòng 24 giờ trước khi đưa vào sử dụng, hoặc gia nhiệt nhẹ 40-60°C để rút ngắn thời gian. Sau khi đóng rắn, kiểm tra bằng cách gõ nhẹ hoặc thử tải nhẹ trước khi vận hành đầy tải. Nếu phát hiện còn mềm hoặc dính, cần chờ thêm thời gian.
Trong môi trường nhiệt độ cao hơn 30°C, thời gian làm việc của keo (pot life) sẽ ngắn hơn, cần chuẩn bị và phủ nhanh hơn. Ngược lại, ở nhiệt độ dưới 15°C, keo đóng rắn chậm và có thể không đạt độ cứng tối đa. Một số nhà máy lựa chọn dùng đèn sưởi hoặc tủ ấm để đảm bảo điều kiện thi công ổn định khi sửa chữa tại hiện trường.
Xử lý khi mối dán epoxy trên kim loại bị yếu hoặc bong
Khi phát hiện mối dán bị yếu, nứt hoặc bong tróc, cần xác định nguyên nhân trước khi quyết định sửa chữa hay làm lại. Các nguyên nhân phổ biến gồm bề mặt không sạch, tỷ lệ trộn sai, lớp keo quá dày, nhiệt độ vượt ngưỡng hoặc tải trọng vượt khả năng chịu đựng.
Nếu lớp keo còn dính chặt phần lớn nhưng có vài vết nứt nhỏ, có thể dùng dao cạo sạch phần keo lỏng, mài nhám lại vùng nứt, sau đó phủ thêm một lớp keo mới lên trên. Lớp keo mới sẽ liên kết với lớp cũ nếu bề mặt được chuẩn bị đúng. Tuy nhiên, phương pháp này chỉ phù hợp với sửa chữa tạm thời hoặc mối nối chịu tải nhẹ.
Nếu keo bong hoàn toàn hoặc lớp keo bị biến màu, mềm ra, tốt nhất là tháo bỏ toàn bộ lớp keo cũ bằng dung môi mạnh hoặc máy mài, làm sạch kim loại trở lại trạng thái ban đầu, sau đó thực hiện lại quy trình thi công từ đầu. Khi làm lại, cần kiểm tra lại loại keo đã dùng có phù hợp điều kiện làm việc không, có thể cần chuyển sang loại keo chịu nhiệt cao hơn hoặc có độ đàn hồi tốt hơn.
Trong trường hợp mối dán thường xuyên gặp vấn đề dù đã tuân thủ quy trình, có thể do thiết kế mối nối không hợp lý, chịu ứng suất tập trung hoặc nhiệt độ biến động quá lớn. Lúc này cần tư vấn lại phương án liên kết, có thể kết hợp ren, hàn hoặc đinh tán thay vì chỉ dựa vào keo. Mai An Đức cung cấp dịch vụ tư vấn kỹ thuật miễn phí để hỗ trợ bộ phận kỹ thuật đánh giá và đề xuất giải pháp phù hợp.
Câu hỏi thường gặp
Keo epoxy dán kim loại có dán được trên bề mặt gỉ không?
Không nên dán trực tiếp trên bề mặt gỉ. Keo epoxy không bám chắc lên lớp gỉ sét vì gỉ dễ bong tróc và tạo lớp ngăn cách giữa keo và kim loại. Cần loại bỏ hoàn toàn gỉ, làm sạch và làm khô bề mặt trước khi phủ keo để mối dán đạt độ bền như công bố.
Trước khi dán, cần dùng chổi thép hoặc máy mài loại bỏ hoàn toàn lớp gỉ, rửa sạch bụi và dầu mỡ, sau đó mới phủ keo. Nếu không thể loại bỏ gỉ hoàn toàn, có thể sử dụng chất chuyển đổi gỉ hoặc lớp lót epoxy chuyên dụng trước khi phủ lớp keo chính.
Thời gian đóng rắn của keo epoxy dán kim loại là bao lâu?
Thời gian đóng rắn ban đầu từ 2 đến 6 giờ, còn để đạt độ cứng và độ bền tối đa cần chờ 24 giờ ở nhiệt độ phòng. Dòng keo nhanh có thể xử lý sau khoảng 1 giờ, trong khi dòng chịu nhiệt cao cần thời gian dài hơn hoặc gia nhiệt. Luôn kiểm tra hướng dẫn của nhà sản xuất trước khi vận hành.
Một số dòng keo nhanh có thể xử lý sau 1 giờ, trong khi dòng chịu nhiệt cao cần 48 giờ hoặc gia nhiệt 60°C trong 2 giờ. Luôn kiểm tra hướng dẫn của nhà sản xuất trước khi đưa mối dán vào vận hành.
Keo epoxy có thay thế được mối hàn trên kim loại không?
Chỉ thay thế được trong một số trường hợp nhất định: mối nối chịu tải tĩnh, nhiệt độ thấp và không yêu cầu độ bền rất cao. Với kết cấu chịu lực, áp suất cao hoặc nhiệt độ trên 150°C, vẫn nên ưu tiên hàn; keo epoxy khi đó chỉ dùng để trám, phủ hoặc gia cố bổ sung.
Keo epoxy kém hơn hàn về độ bền kéo, độ bền nhiệt và khả năng chịu va đập. Trong các ứng dụng quan trọng, cần đánh giá toàn bộ điều kiện làm việc trước khi quyết định thay mối hàn bằng keo.
Có thể gia công cơ khí trên bề mặt keo epoxy đã đóng rắn không?
Có, keo epoxy đã đóng rắn có thể khoan, tiện, phay, mài và ta-rô ren tương tự kim loại. Tuy nhiên cần dùng dao sắc, tốc độ cắt chậm và làm mát đầy đủ. Keo chứa bột kim loại như thép, nhôm, đồng dễ gia công hơn các dòng ceramic.
Nhiệt độ cao sinh ra khi cắt gọt có thể làm mềm keo, nên cần làm mát bằng nước hoặc dung dịch cắt gọt trong quá trình gia công.
Làm thế nào để tẩy sạch keo epoxy dính trên tay hoặc dụng cụ?
Keo epoxy chưa đóng rắn rửa được bằng acetone, cồn isopropyl hoặc dung môi tẩy keo chuyên dụng. Keo đã đóng rắn trên da nên làm mềm bằng dầu ăn hoặc kem dưỡng rồi chà nhẹ; trên dụng cụ cần mài hoặc ngâm dung môi mạnh. Tốt nhất là lau sạch keo ngay sau khi dùng.
Khi keo đã đóng rắn trên da, không nên cố gắng bóc mạnh vì dễ tổn thương da. Trên dụng cụ, có thể cần ngâm vài giờ trong dung môi mạnh mới tẩy được hết.
Mai An Đức cung cấp các dòng keo epoxy dán kim loại của DEVCON và nhiều thương hiệu khác, phù hợp với đa dạng vật liệu và điều kiện làm việc. Quý khách cần tư vấn lựa chọn mã keo, vui lòng điền form “Đăng ký nhận tư vấn ngay” bên dưới — Tư vấn nhanh chóng, thường trong khoảng 15 phút trong giờ làm việc. Nhận ngay file báo giá của chúng tôi. Với từng sản phẩm, vui lòng liên hệ báo giá theo quy cách và số lượng; Quý khách cũng có thể gửi yêu cầu tới Mai An Đức qua trang Dịch vụ tư vấn kỹ thuật miễn phí hoặc qua trang Liên hệ và hotline 0977 868 803.